
- همه
- نام محصول
- کلید واژه محصول
- نمونه محصول
- خلاصه ای درباره محصول
- توضیحات محصول
- جستجوی فیلد چندگانه
نمایش ها:0 نویسنده:ویرایشگر سایت زمان انتشار: 2026-10-12 اصل و نسب:سایت


در اتوماسیون صنعتی، قابلیت اطمینان سیستم به طور مستقیم به یکپارچگی اتصال بستگی دارد. محیطهای با ارتعاش بالا، چرخه حرارتی و استانداردهای ایمنی سختگیرانه نیاز به ضد خرابی دارند سیمکشی تجهیزات صنعتی . تعیین گام نادرست اتصال، روش خاتمه، آبکاری تماس یا مکانیسم قفل باعث اتصال نادرست فاجعهبار، شورتهای الکتریکی، خوردگی فرسایشی و توقف تولید میشود. سازندگان تابلو و سازندگان مهار باید عملکرد الکتریکی را با الزامات مونتاژ خودکار متعادل کنند. این راهنما یک چارچوب ارزیابی فنی برای انتخاب اتصال دهنده های RAST مناسب برای تجهیزات اتوماسیون صنعتی ارائه می دهد . ما استانداردهای زمین، فنآوریهای خاتمه، ویژگیهای پایداری مکانیکی و الزامات انطباق را برای اطمینان از قابلیت اطمینان طولانیمدت در کف کارخانه مقایسه میکنیم.
کاربرد Pitch Dictates: RAST 2.5 برای سیگنال، مسیریابی جریان کم و گیج های سیم ریزتر بهینه شده است، در حالی که RAST 5 برای بارهای صنعتی پرقدرت، برق متناوب AC و بارهای سنگین مهندسی شده است.
پیکربندی های جفت، انعطاف پذیری را ارائه می دهند: انتخاب بین جفت گیری مستقیم (لبه PCB) و غیرمستقیم (هدر) بر املاک و مستغلات هیئت مدیره و یکپارچگی ساختار تأثیر می گذارد.
روشهای خاتمه مقیاسپذیری ضربه: تماس با جابجایی عایق (IDC) توان عملیاتی مونتاژ مهار خودکار را به حداکثر میرساند و زنجیرهبندی را امکانپذیر میکند، در حالی که اتصالات چین دار مقاومت مکانیکی بالایی را برای مسیریابی با استرس بالا ارائه میدهند.
پادمان های مکانیکی غیرقابل مذاکره هستند: کلیدسازی پیشرفته، پلاریزه کردن، و مکانیسم های قفل فعال برای جلوگیری از جفت نشدن در هنگام نصب کور و اطمینان از حفظ تحت ارتعاش مداوم بسیار مهم هستند.
تدارکات درایوهای سازگاری: کانکتورهای فهرست کوتاه باید استانداردهای اشتعال پذیری و ایمنی دقیق، از جمله گواهینامه های UL 94 V-0، VDE، و IEC 60335-1 (تست سیم براق) را برای محیط های صنعتی رعایت کنند.
اتصالات RAST اتصالات الکتریکی فشرده و قابل اعتمادی را برای تابلوهای کنترل صنعتی و تجهیزات اتوماسیون فراهم می کند. گام استاندارد شده، کلیدهای مکانیکی و طراحی های جفت ایمن آنها به ساده سازی سیم کشی، کاهش خطاهای نصب و بهبود کارایی مونتاژ کمک می کند.
ویژگی | بهره مند شوند |
|---|---|
زمین استاندارد شده | از طرح بندی PCB سازگار پشتیبانی می کند |
کلید گذاری مکانیکی | از جفت شدن نادرست کانکتور جلوگیری می کند |
طراحی فشرده | باعث صرفه جویی در فضا در کنترل پنل ها می شود |
قفل ایمن | مقاومت در برابر لرزش را بهبود می بخشد |
خاتمه IDC | از مونتاژ مهار سیم کارآمد پشتیبانی می کند |
تنظیمات چندگانه | اتصالات سیگنال و برق را در خود جای می دهد |
کانکتورهای RAST مهار سیم ها را از طریق اتصال مستقیم لبه PCB یا اتصالات هدر غیر مستقیم به بردهای مدار چاپی متصل می کنند. ویژگی های پلاریزاسیون و کدگذاری آنها به اطمینان از نصب صحیح کمک می کند، در حالی که مکانیسم های قفل سازگار، تماس الکتریکی پایدار را حفظ می کنند. انتخاب کانکتور باید درجه بندی های فعلی، دما، لرزش و الزامات حفاظت از محیط زیست را در نظر بگیرد.
کاربرد | عملکرد اتصال |
|---|---|
سیستم های کنترل موتور | اتصالات سیگنال قدرت و کنترل |
کنترل پنل های PLC | سیم کشی سیگنال ورودی/خروجی فشرده |
سنسورهای صنعتی | انتقال سیگنال ولتاژ پایین |
تجهیزات رباتیک | اتصالات تحت ارتعاش را ایمن کنید |
ماژول های توزیع برق | اتصالات الکتریکی با جریان بالاتر |
کانکتورهای RAST 2.5 دارای پیچ 2.5 میلی متری هستند و عموماً برای اتصالات سیگنال فشرده و کم جریان مناسب هستند. کانکتورهای RAST 5.0 برای کاربردهایی که به ظرفیت جریان بالاتر و فاصله الکتریکی بیشتر نیاز دارند، گام 5.0 میلیمتری گستردهتر ارائه میکنند. رتبه بندی واقعی به سری کانکتور و مشخصات سازنده بستگی دارد.
کلید اصلی: کانکتورهای RAST به تولیدکنندگان تجهیزات صنعتی کمک می کند تا سیم کشی فشرده، مونتاژ کارآمد و اتصالات الکتریکی قابل اعتماد را به دست آورند. انتخاب گام صحیح، طراحی قفل و روش خاتمه، سازگاری با برنامه های اتوماسیون و کنترل خاص را تضمین می کند.
انتخاب گام صحیح ظرفیت الکتریکی و ردپای فیزیکی اتصال را تعیین می کند. شما باید زمین را با نیازهای بار خاص مدار مطابقت دهید.
سازندگان پنل از گام 2.5 میلی متری برای به حداکثر رساندن تراکم ورودی/خروجی در ماژول های توسعه کنترل کننده منطقی قابل برنامه ریزی استفاده می کنند. هنگام مسیریابی سیگنال های منطقی 24 ولت DC، گام کاهش یافته به مهندسان اجازه می دهد تا حداکثر 20 خط حسگر گسسته را در یک هدر فشرده خاتمه دهند. این چگالی هنگام طراحی بلوکهای ورودی/خروجی از راه دور فشرده که مستقیماً بر روی افکتهای پایانی روباتیک نصب میشوند، الزامی است. ترمینالها دارای سیم مسی رشتهای 22 تا 24 AWG هستند که در عین حفظ استحکام کششی کافی، انعطافپذیری کافی را برای مسیرهای کابل پویا فراهم میکند. باید اطمینان حاصل کنید که چیدمان PCB کاهش فواصل خزش بین این پینهای نزدیک به هم را در نظر میگیرد، که اغلب به استفاده از ماسک لحیم کاری دقیق برای جلوگیری از پل زدن در طول لحیم کاری موجی نیاز دارد.
هنگامی که برنامه از سیگنال به برق تغییر می کند، گام 5.0 میلی متری ضروری می شود. شما اینها را برای برنامه های با جریان بالا، منابع تغذیه و اتصالات مستقیم برق AC مشخص خواهید کرد. فاصله گسترده تر ولتاژ مقاومت دی الکتریک برتر را فراهم می کند و از ایجاد قوس بین کنتاکت های مجاور تحت بارهای الکتریکی بالا جلوگیری می کند. رتبه بندی های فعلی معمولاً تا 16A می رسد. طراحی قوی ترمینال، سیم سنج های ضخیم تر را کنترل می کند و به راحتی 14 تا 18 هادی AWG را خاتمه می دهد. این آنها را برای سیم کشی عناصر گرمایشی، کنتاکتورهای سنگین و بلوک های توزیع برق اولیه در داخل کابینت کنترل اصلی ایده آل می کند.
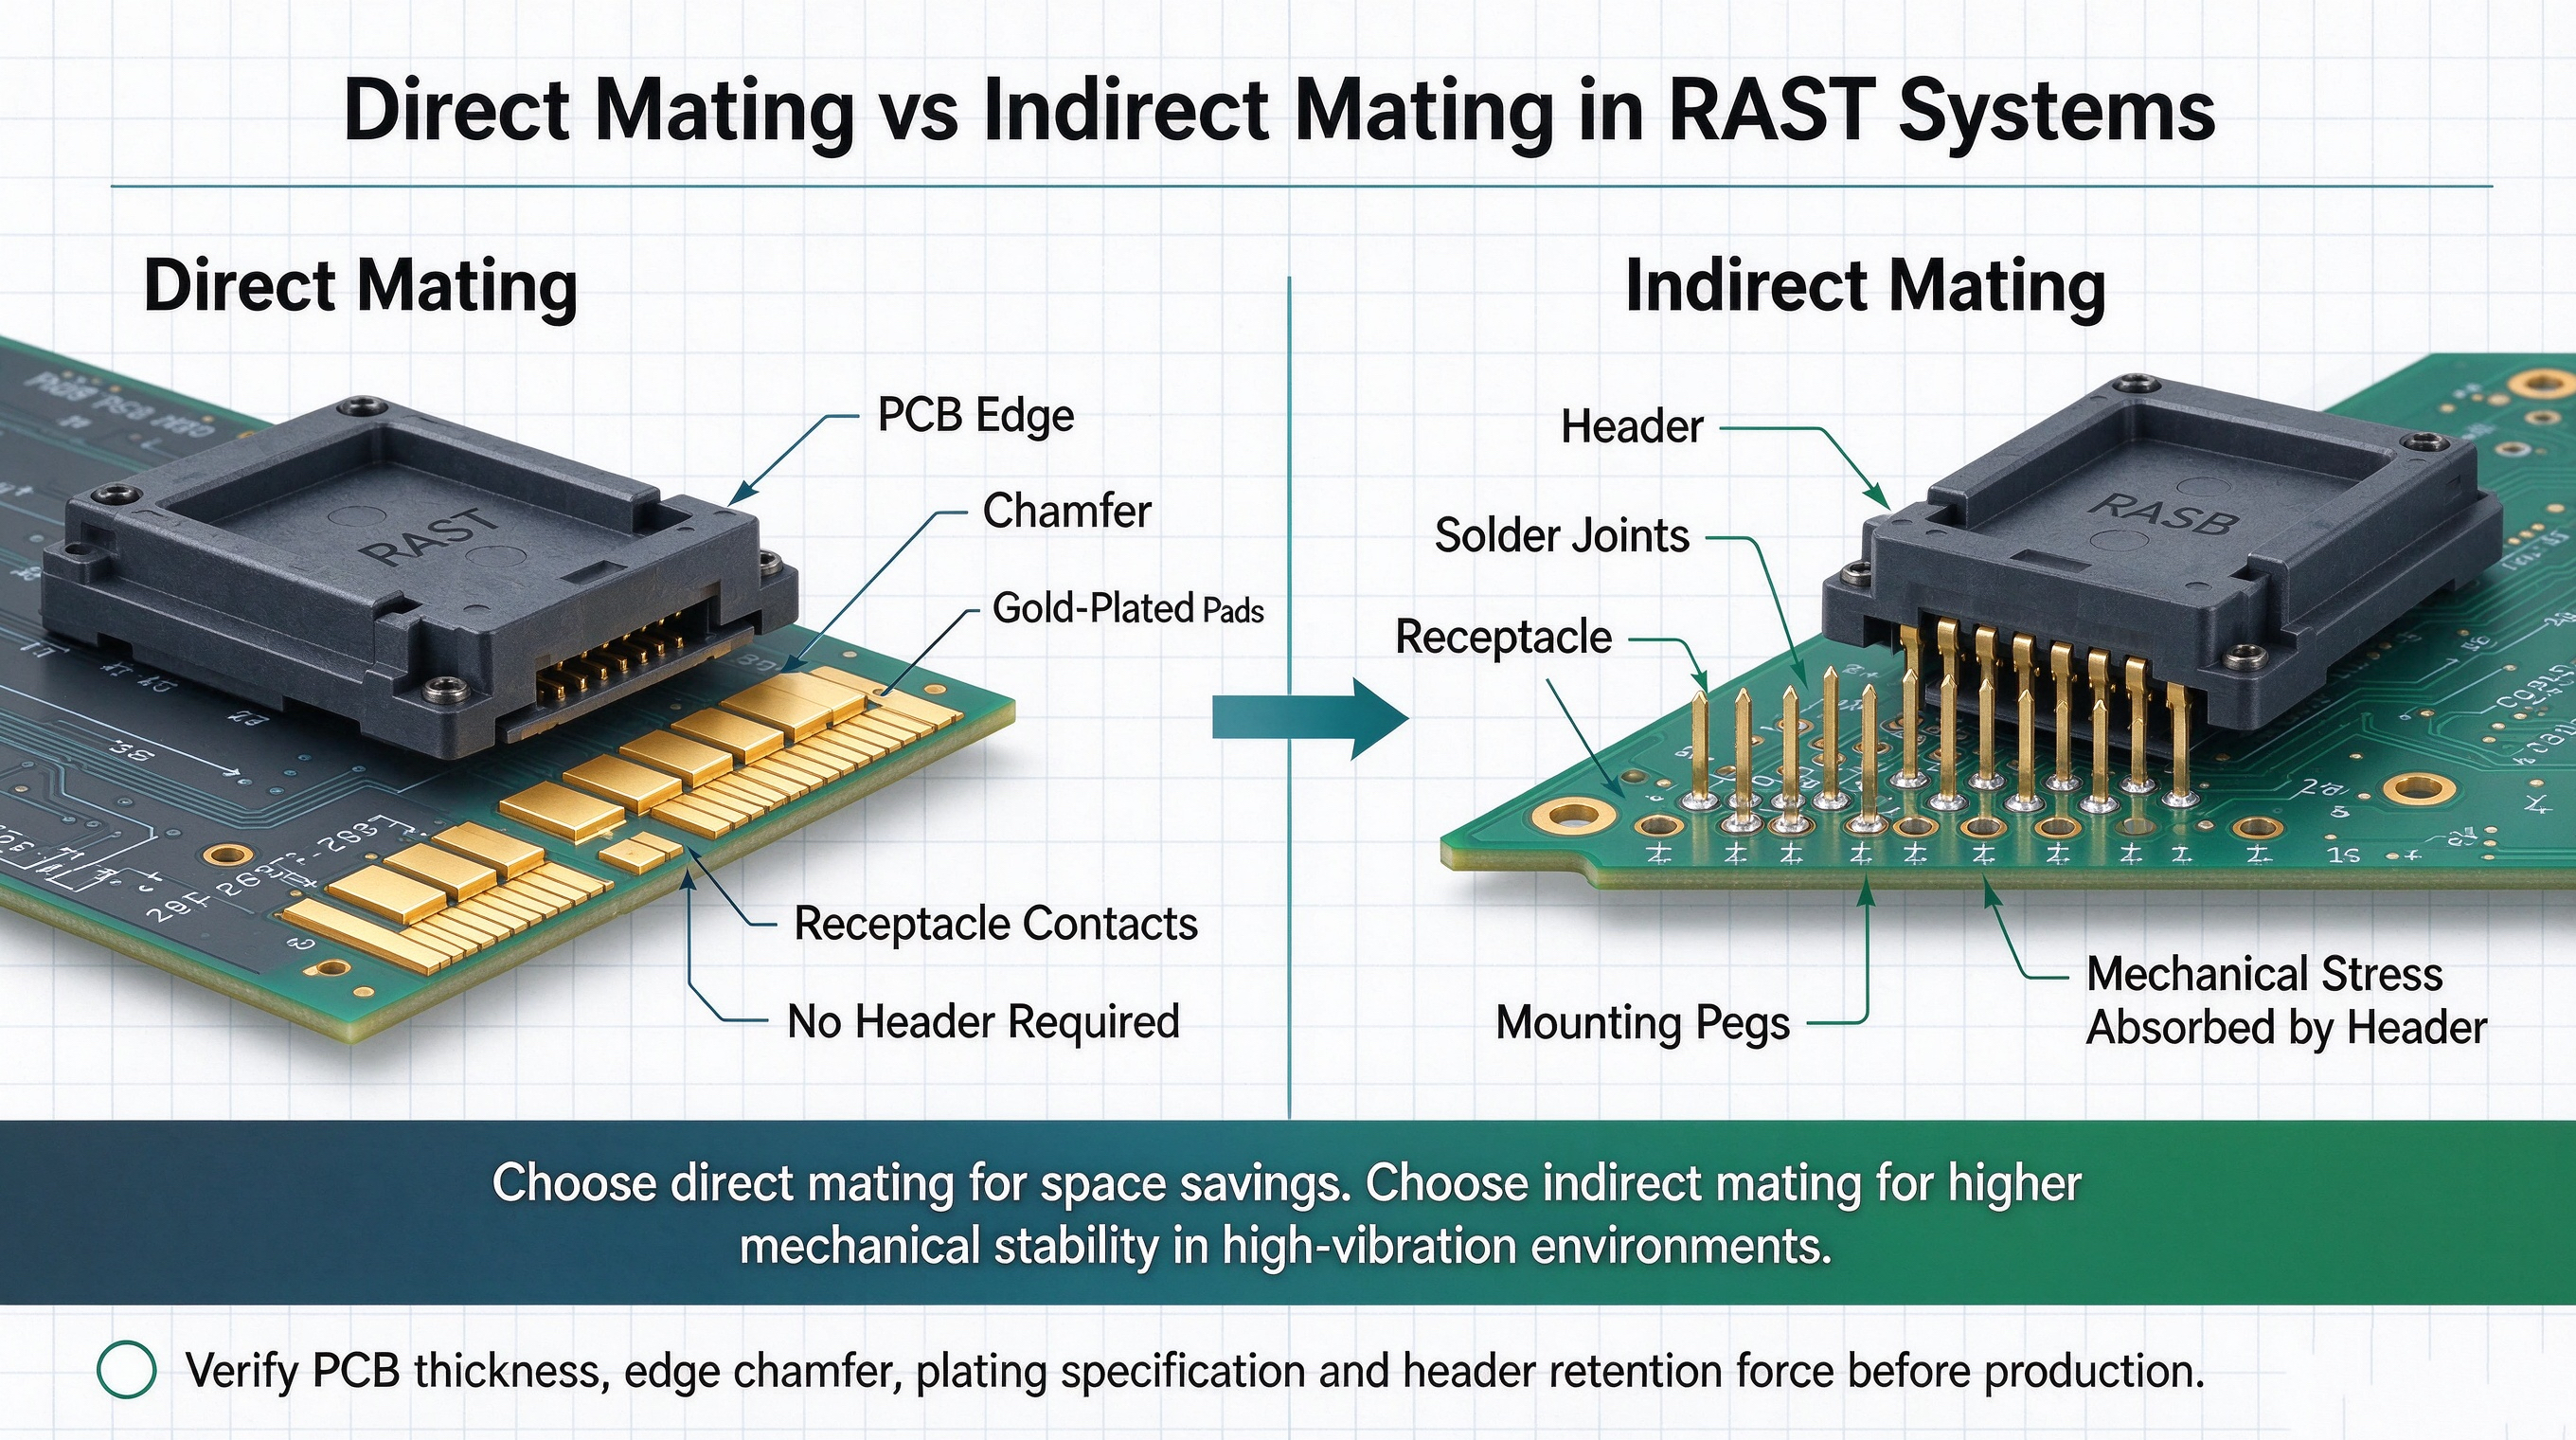
جفت گیری مستقیم مولفه هدر را به طور کامل حذف می کند. مخزن مهار مستقیماً روی لبه برد مدار چاپی می لغزد. این امر مستلزم آن است که سازنده PCB یک پخ دقیق را در امتداد لبه جفت قرار دهد تا از آسیب رساندن لایه فایبرگلاس به تماس های ظرف در حین جاگذاری جلوگیری کند. علاوه بر این، لنت های تماس PCB باید یک روکش طلای سخت روی یک صفحه زیرین نیکل دریافت کنند تا در برابر چرخه های مکرر جفت گیری مقاومت کنند. جفت گیری غیرمستقیم متکی به یک هدر سوراخ یا سطحی است که به تخته لحیم شده است. این کار PCB را از نیروهای وارد کردن مکانیکی جدا می کند. هدر فشار فیزیکی را جذب می کند و آن را به اتصالات لحیم کاری و میخ های نصب مکانیکی منتقل می کند. برای کاربردهای صنعتی سنگین تحت بارهای ضربه ای، جفت گیری غیرمستقیم قابلیت اطمینان بلندمدت عالی را فراهم می کند.
اتوماسیون مدرن اغلب نیاز به مسیریابی هم قدرت و هم سیگنال به یک ماژول دارد. ارزیابی قابلیت دوام هدرهای ترکیبی یا سیستم های مدولار، طراحی مهار را ساده می کند. برخی از تولید کنندگان محفظه های سفارشی را ارائه می دهند که خطوط سیگنال 2.5 میلی متری و خطوط برق 5.0 میلی متری را در یک بلوک ادغام می کند. این رویکرد ترکیبی زمان مونتاژ را کاهش میدهد و تعداد کابلهای مجزا که از کابینت کنترل عبور میکنند را به حداقل میرساند.
| مشخصات | RAST 2.5 | RAST 5 |
|---|---|---|
| ابعاد پیچ | 2.5 میلی متر | 5.0 میلی متر |
| کاربرد اولیه | منطق ولتاژ پایین، حسگرها، مسیریابی داده ها. | برق AC، منابع تغذیه، درایوهای موتور. |
| رتبه بندی فعلی معمولی | 2A تا 4A | تا 16A |
| سازگاری گیج سیم | 22 AWG تا 24 AWG | 14 AWG تا 18 AWG |
| ولتاژ مقاومت دی الکتریک | پایین تر؛ مناسب برای <50V DC. | بالا؛ مناسب برای 250V+AC |
| PCB تاثیر املاک و مستغلات | حداقل؛ بسته بندی با چگالی بالا | قابل توجه؛ به مساحت تخته بزرگتر نیاز دارد. |
قابلیت اطمینان کانکتور RAST هم به عملکرد الکتریکی و هم به دوام مکانیکی بستگی دارد. در محیط های صنعتی، لرزش، جفت گیری نادرست و خوردگی تماسی می تواند بر پایداری اتصال تأثیر بگذارد. مهندسان باید مکانیسم های قفل، پلاریزاسیون و آبکاری تماس را برای اطمینان از عملکرد طولانی مدت ارزیابی کنند.
مکانیسم های قفل کانکتور RAST به حفظ اتصالات ایمن تحت ارتعاش و استرس مکانیکی کمک می کند. قفلهای اصطکاکی برای محیطهای نسبتاً پایدار مناسب هستند، در حالی که ضامن مثبت نگهداری قویتری در برابر قطع شدن تصادفی ایجاد میکند. برای بازوهای رباتیک، نوار نقاله ها و ماشین آلات ارتعاشی، طرح های قفل مثبت معمولا برای بهبود قابلیت اطمینان اتصال ترجیح داده می شوند.
کانکتورهای RAST برای جلوگیری از جفت شدن نادرست در حین مونتاژ و نگهداری از کلیدهای مکانیکی و پلاریزاسیون استفاده می کنند. تطبیق دنده ها، شکاف ها و پروفیل های محفظه کمک می کند تا اطمینان حاصل شود که کانکتورها فقط با رابط های مورد نظر خود مطابقت دارند. این ویژگی ها باعث کاهش خطاهای سیم کشی، بهبود کارایی نصب و افزایش ایمنی الکتریکی در تجهیزات صنعتی می شود.
آبکاری تماس بر دوام کانکتور و پایداری الکتریکی در محیط های لرزان تأثیر می گذارد. کنتاکت های قلع اندود مقرون به صرفه هستند، اما می توانند تحت ریزحرکات مکرر دچار خوردگی خشمگین شوند. کنتاکتهای روکش طلا مقاومت در برابر اکسیداسیون بهبود یافته و عملکرد سیگنال در سطح پایین پایدار را ارائه میدهند و آنها را برای مدارهای حساس و کاربردهای صنعتی مناسب میسازند.
| مواد آبکاری | مورد استفاده اولیه | مزایا | محدودیت ها |
|---|---|---|---|
| قلع | انتقال برق با جریان بالا | مقرون به صرفه؛ لحیم کاری عالی؛ نیروی نرمال بالا از طریق اکسیداسیون جزئی می شکند. | در محیط های ارتعاشی بسیار مستعد خوردگی فرسایشی است. |
| طلا | منطق ولتاژ پایین و سیگنال های سنسور. | ایمنی در برابر اکسیداسیون؛ مقاومت تماس بسیار کم را حفظ می کند. چرخه های جفت گیری بالا را تحمل می کند. | هزینه مواد بالاتر؛ برای جلوگیری از انتشار مس نیاز به پوشش نیکل دارد. |
| نقره ای | برق AC پرقدرت که به مقاومت کم نیاز دارد. | بالاترین هدایت الکتریکی؛ اتلاف حرارتی عالی برای بارهای سنگین | مستعد کدر شدن (قرار گرفتن در معرض گوگرد)؛ هزینه متوسط |
مصالح ساختمانی باید در برابر واقعیت های حرارتی پانل های کنترل صنعتی محصور مقاومت کنند. قطعات استاندارد از پلی آمید 66 (PA66) استفاده می کنند که چقرمگی مکانیکی عالی و محدوده دمای کاری استاندارد از -40 درجه سانتیگراد تا +105 درجه سانتیگراد را ارائه می دهد. برای کاربردهایی که نیاز به انعطاف پذیری حرارتی بالاتر یا سازگاری با فرآیندهای لحیم کاری مجدد با تکنولوژی نصب سطحی (SMT) دارند، پلیمر کریستال مایع (LCP) مشخص شده است. LCP دمای بیش از +120 درجه سانتیگراد را بدون تاب برداشتن یا از دست دادن مقاومت مکانیکی تحمل می کند.
کانکتورهای استاندارد اتوماسیون صنعتی در این دسته معمولا دارای رتبه IP20 هستند. آنها در برابر اجسام جامد بزرگتر از 12.5 میلی متر محافظت می کنند اما در برابر رطوبت یا گرد و غبار ریز محافظت صفر می کنند. هنگام طراحی برای محیط های خشن باید این محدودیت را برطرف کنید. استراتژیهای کاهش شامل اعمال پوشش منسجم بر روی PCB، قرار دادن کل بلوک اتصال در رزین اپوکسی، یا قرار دادن اتصالات مهر و موم نشده در محفظههای خارجی ناهموار با درجه IP67 است.
روش مورد استفاده برای اتصال سیم به ترمینال به شدت بر مقیاس پذیری تولید، توان تولید و دوام مکانیکی تأثیر می گذارد. سازندگان هارنس باید بین IDC و crimp بر اساس حجم و نیازهای مسیریابی انتخاب کنند.
فناوری تماس با جابجایی عایق، تولید مهار با حجم بالا را بهینه میکند. این ترمینال دارای یک شیار U شکل مهر و موم شده با لبه های پخ شده دقیق مهندسی شده است. هنگامی که پرس خودکار، سیم جدا نشده را وارد این شکاف می کند، لبه های تیز از عایق PVC یا PTFE جدا می شوند. همانطور که سیم به عمق بیشتری فشار می آورد، شکاف رشته های مسی را فشرده می کند. این فشردگی مس را وادار می کند تا به صورت پلاستیکی در برابر مواد پایانه تغییر شکل دهد و یک جوش سرد ضد گاز ایجاد کند. اکسیژن و رطوبت نمی توانند به این رابط نفوذ کنند و از خوردگی داخلی جلوگیری می کنند. ماشینهای خودکار این پایان را در میلیثانیه اجرا میکنند و از ثبات مطلق در هزاران مهار اطمینان حاصل میکنند. علاوه بر این، IDC امکان سیم کشی مداوم را فراهم می کند. یک سیم باس برق به چندین پریز در طول خود بدون برش یا اتصال هادی متصل می شود.
فناوری Crimp استاندارد برای مسیریابی سیم مجزا و پر استرس باقی مانده است. این فرآیند مستلزم جداسازی عایق برای نمایاندن طول دقیق مس خالی است. تکنسین یا ماشین خودکار مس را در بشکه ترمینال قرار می دهد و با استفاده از یک مجموعه قالب کالیبره شده فشار مکانیکی زیادی اعمال می کند. این فشار رشته ها را به صورت توده ای جامد و بدون فضای خالی فشرده می کند. یک بشکه چین ثانویه اغلب بر روی عایق سیم محکم می شود تا فشار را کاهش دهد. این طراحی مضاعف دوگانه مقاومت مکانیکی استثنایی در برابر نیروی کشش ارائه می دهد. هنگام مسیریابی کابل ها از طریق بازوهای رباتیک مفصلی یا زنجیرهای کششی خارجی، کابل ها با کشیدن و پیچش مداوم مواجه می شوند. پایانه های چین دار این بارهای کششی را به مراتب بهتر از اتصالات IDC تحمل می کنند. علاوه بر این، محفظه های چین دار به سازندگان پانل اجازه می دهد تا سیم های سنج مختلف را در یک بلوک اتصال مخلوط کنند و انعطاف پذیری را برای طرح های مهار سفارشی ارائه دهند.
| معیارهای ارزیابی | عایق جابجایی تماس (IDC) | فناوری چین و چروک |
|---|---|---|
| توان تولید | بسیار بالا؛ بهینه سازی شده برای ماشین آلات تمام اتوماتیک | متوسط؛ نیاز به جداسازی و مراحل مجزای چین دارد. |
| هزینه های ابزار | سرمایه گذاری اولیه بالا برای ماشین های پرس تخصصی. | هزینه اولیه کمتر؛ ابزارهای دستی استاندارد یا پرس های نیمکتی موجود است. |
| انعطاف پذیری گیج سیم | محدودیت های سختگیرانه در هر ترمینال؛ تغییرات سنج کمتر قابل بخشش است. | بسیار انعطاف پذیر؛ سنج های مختلف را در یک بلوک در خود جای می دهد. |
| نیروی کششی مکانیکی | برای مسیریابی استاتیک یا محصور مناسب است. | مقاومت برتر؛ ایده آل برای کابل های خارجی یا فشار. |
| قابلیت تعمیرات میدانی | مشکل؛ اغلب نیاز به تعویض کل بخش اتصال دارد. | آسان تر؛ پین های فردی را می توان در سایت استخراج و دوباره چین داد. |
اجزای فهرست کوتاه باید قبل از ادغام در ماشین آلات تجاری، ارزیابی دقیق و معتبر را پشت سر بگذارند. اجزای غیر منطبق، خطرات مسئولیت شدیدی را ایجاد می کنند.
کابینت های کنترل صنعتی اجزای ولتاژ بالا را در خود جای می دهند که خطر آتش سوزی ذاتی دارند. استفاده از مواد درجه بندی شده UL 94 V-0 یک ضرورت مطلق است. امتیاز V-0 نشان می دهد که محفظه پلاستیکی ظرف 10 ثانیه پس از برداشتن شعله خود خاموش می شود و ذرات شعله ور نمی ریزد. این مانع از انتشار یک اتصال کوتاه موضعی به آتش سوزی عظیم کابینت می شود.
استاندارد IEC 60335-1 آزمایش سیم براق را تشریح می کند. این آزمایش سناریویی را شبیهسازی میکند که در آن یک خطای داخلی باعث میشود یک جزء فلزی به شدت گرم شود. این آزمایش یک سیم درخشان را که تا دمای 750 درجه سانتیگراد یا 850 درجه سانتیگراد گرم شده است، مستقیماً روی محفظه پلاستیکی فشار می دهد. این ماده نباید مشتعل شود، یا اگر مشتعل شد، باید به سرعت خود خاموش شود. در حالی که در ابتدا برای لوازم خانگی توسعه یافته بود، این استاندارد به طور فزاینده ای برای تجهیزات اتوماسیون بدون مراقبت برای اطمینان از حداکثر ایمنی آتش نشانی الزامی می شود.
صادرات ماشین آلات خودکار مستلزم رعایت استانداردهای منطقه ای متعدد است. مشخص کردن اتصالات متقابل با تأییدیه های دوگانه - مانند UL برای آمریکای شمالی و VDE برای اروپا - روند انطباق را ساده می کند. این تضمین می کند که دستگاه بدون توجه به مقصد نهایی خود، بازرسی های الکتریکی محلی را پشت سر می گذارد، و از طراحی مجدد پرهزینه یا تأخیر گمرکی جلوگیری می کند.
تهیه اجزای مناسب شامل پیمایش اکوسیستم های پیچیده فروشنده و کاهش خطرات یکپارچه سازی قبل از شروع تولید است.
مهندسان با استفاده از اپراتورهای جستجوی پیشرفته، پایگاههای اطلاعاتی عظیم فروشندهها را بهطور مؤثر هدایت میکنند. به جای تکیه بر جستجوهای عمومی سایت، از پرس و جوهای Boolean در موتورهای جستجو برای یافتن شماره قطعات دقیق استفاده کنید. استفاده از پارامترهای خاص مانند inurl:pdf در کنار نام استاندارد و 'UL 94 V-0' برگههای اطلاعات فنی و گواهیهای انطباق را بلافاصله در پورتالهای تامینکننده جهانی جدا میکند. این مواد بازاریابی را دور می زند و مشخصات مهندسی مورد نیاز برای ادغام CAD را ارائه می دهد.
یک ریسک اجرایی اصلی شامل ابزار خاتمه اختصاصی است. اگر یک اتصال دهنده IDC را انتخاب کنید، باید بررسی کنید که مجموعه قالب های مورد نیاز فروشنده با دستگاه های مونتاژ مهار خودکار فعلی شما، مانند دستگاه های تولید شده توسط Komax یا Schleuniger، سازگار است. اجباری کردن ابزارهای ناسازگار منجر به کیفیت پایان ضعیف، نرخ ضایعات بالا و گلوگاه های تولید می شود. همیشه مشخصات ابزار را در کنار برگه های داده کامپوننت درخواست کنید.
فراتر از سازگاری ابعادی اولیه، باید فرآیندهای کنترل کیفیت داخلی فروشنده را ارزیابی کنید. درخواست مستندات در مورد معیارهای کنترل فرآیند آماری آنها برای مهر زنی ترمینال و قالب گیری مسکن. تغییرات در انقباض پلاستیک در طول قالب گیری، فاصله گام را با کسری از میلی متر تغییر می دهد. این تلورانس روی یک کانکتور 10 پین، درج را تقریبا غیرممکن می کند. فروشندگان قابل اعتماد از بازرسی نوری خودکار برای تأیید همسطح بودن پین و ابعاد محفظه قبل از حمل و نقل استفاده می کنند. تأمینکنندگانی را که گزارشهای آزمایش جامعی را ارائه میکنند که جزئیات نیروی وارد کردن، نیروی خروج و مقاومت تماس را پس از تهویه محیطی ارائه میکنند، اولویت دهید.
برای واجد شرایط بودن یک فروشنده جدید برای تولید تسمه خود، این ترتیب ارزیابی دقیق را دنبال کنید:
برگه اطلاعات فنی کامل را درخواست کنید و گام دقیق، رتبه فعلی و کلاس اشتعال پذیری مواد را تأیید کنید.
برای تأیید گواهی فعال، شماره فایل UL فروشنده را مستقیماً در پایگاه داده UL Product iQ ارجاع دهید.
حداقل 50 نمونه مهندسی را از ابزار تولید خاص تهیه کنید، نه از قالب های نمونه اولیه.
آزمایش نیروی کشش مخرب را بر روی نمونههای انتهایی انجام دهید تا یکپارچگی مکانیکی اتصال چین یا IDC را تأیید کنید.
آزمایش چرخه حرارتی را همزمان با نظارت بر مقاومت تماس انجام دهید تا اطمینان حاصل شود که آبکاری در برابر افراط های محیطی مشخص شده شما مقاومت می کند.
گام و گیج سیم را دقیقاً بر اساس بارهای جریان و ولتاژ مورد نیاز مدار خاص خود تعیین کنید.
روش خاتمه را بر اساس حجم تولید و ابزارهای خودکار موجود انتخاب کنید.
بر اساس سطوح ارتعاش محیطی و خطرات جفت گیری کور، پروفایل های کلید، آبکاری تماس، و مکانیسم های قفل فعال را مشخص کنید.
از اپراتورهای جستجوی پیشرفته برای یافتن برگههای اطلاعات فروشنده خاص و تأیید گواهیهای انطباق با UL/VDE استفاده کنید.
برای انجام تست های جفت گیری و ارتعاش در محیط کابینت خاص خود، نمونه های مهندسی فیزیکی را درخواست کنید.
A: تفاوت اصلی در گام پین است. RAST 2.5 از فاصله 2.5 میلی متری بهینه سازی شده برای سیگنال های ولتاژ پایین، سنسورها و گیج های سیم ظریف (22-24 AWG) استفاده می کند. RAST 5 دارای یک فاصله 5.0 میلی متری است که برای کاربردهای با جریان بالا، برق شبکه AC و سیم سنج های ضخیم تر (14-18 AWG) طراحی شده است که به ولتاژ مقاومت دی الکتریک بالاتر نیاز دارند.
ج: جفت گیری مستقیم شامل وصل کردن تسمه مستقیماً روی لبه طلایی یک PCB است. این باعث صرفه جویی در فضا و کاهش تعداد قطعات می شود. جفت گیری غیرمستقیم نیاز به لحیم کردن یک هدر اختصاصی به PCB دارد. سپس هارنس به این هدر متصل میشود و حفظ مکانیکی و دوام برتر را در محیطهای با لرزش بالا فراهم میکند.
A: آبکاری طلا از خوردگی خراش جلوگیری می کند. در محیطهای با ارتعاش بالا، ریزحرکات باعث میشود که تماسهای استاندارد قلع به سرعت اکسید شوند و مقاومت الکتریکی را افزایش دهند. طلا بدون اکسیداسیون باقی می ماند. این انتقال داده های پایدار و بدون وقفه را برای سیگنال های منطقی ولتاژ پایین حساس در سطح کارخانه تضمین می کند.
پاسخ: نسخه های استاندارد معمولا دارای رتبه IP20 هستند. آنها هیچ محافظتی در برابر نفوذ گرد و غبار یا رطوبت ندارند. برای محیط های خشن، باید استراتژی های کاهش را اجرا کنید. این موارد شامل گلدان کردن اتصالات در رزین، اعمال پوشش همنوع روی تخته، یا قرار دادن اجزا در داخل یک محفظه مهر و موم شده با استاندارد IP67 است.
پاسخ: تماس با جابجایی عایق (IDC) نیاز به جدا کردن سیمها را قبل از خاتمه از بین میبرد. ماشینآلات خودکار سیم جدا نشده را مستقیماً به شکاف ترمینال فشار میدهند و یک جوش سرد سریع و ضد گاز ایجاد میکنند. این کار توان تولید را به شدت افزایش می دهد و امکان پیکربندی سیم کشی زنجیره ای بسیار کارآمد را فراهم می کند.
پاسخ: تست سیم براق IEC 60335-1 تضمین می کند که اگر یک خطای الکتریکی داخلی باعث گرم شدن بیش از حد قطعات فلزی شود، محفظه پلاستیکی به راحتی مشتعل نمی شود. این یک استاندارد ایمنی حیاتی در برابر آتش است. به طور فزاینده ای برای ماشین آلات صنعتی بدون مراقبت الزامی می شود تا از عیوب موضعی از ایجاد آتش سوزی فاجعه بار کابینت جلوگیری کنند.